

O sistema corredor em um molde de injeção plástica é um componente crucial que desempenha um papel significativo no processo de moldagem por injeção de plástico. Como fornecedor profissional de moldes de injeção plástica, entendemos a importância do sistema de corredor e suas funções na produção de peças plásticas de alta qualidade.

1. Definição e estrutura básica do corredor em um molde de injeção plástica
O corredor é um canal dentro do molde de injeção que serve como uma via para o plástico fundido fluir do bico da máquina de moldagem por injeção nas cavidades do molde. Ele pode ser dividido em dois tipos principais: o corredor principal (também conhecido como Sprue) e os corredores secundários. O Sprue é a primeira parte do sistema corredor que se conecta diretamente ao bico da máquina de moldagem por injeção. Do sprue, o plástico fundido flui para os corredores secundários, que distribuem o plástico para as cavidades individuais do molde.
2. Funções do corredor em um molde de injeção plástica
2.1. Transportando plástico fundido
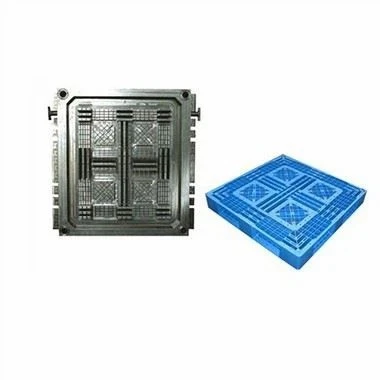
A função mais fundamental do corredor é transportar o plástico fundido da máquina de moldagem por injeção para as cavidades do molde. O corredor deve ser projetado de tal maneira que possa transportar com eficiência o plástico sob alta pressão. Por exemplo, no caso de umMolde de injeção termoplástica de paletes, que é usado para produzir paletes de grande escala, o corredor precisa ser grande o suficiente e devidamente moldado para garantir que o plástico fundido possa atingir todas as partes da grande cavidade uniformemente. Se o corredor for muito estreito ou tiver uma forma inadequada, poderá causar restrições de fluxo, levando ao preenchimento incompleto da cavidade e das partes defeituosas.
2.2. Controlando a taxa de fluxo e a pressão
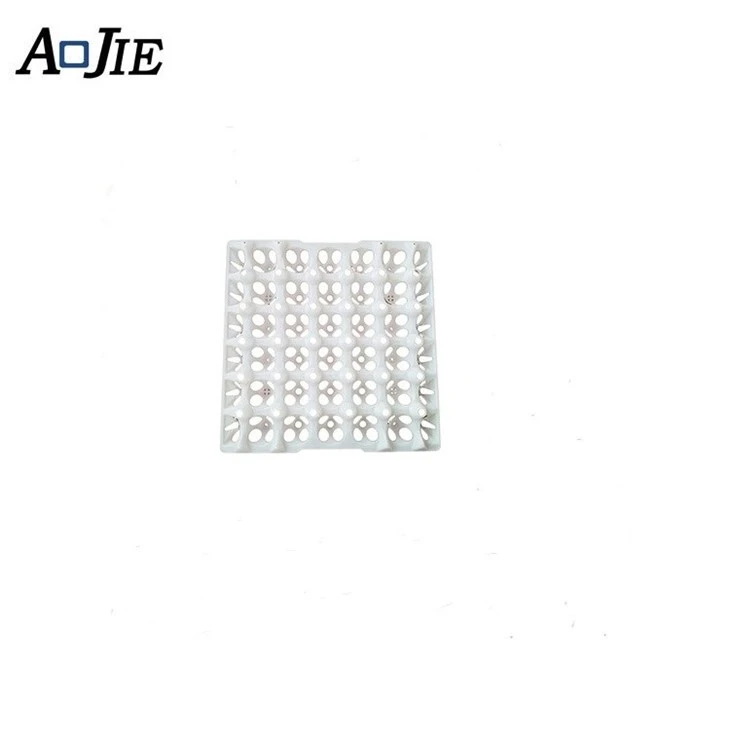
O sistema corredor pode ser usado para controlar a taxa de fluxo e a pressão do plástico fundido. Ajustando a área transversal - seccional e o comprimento do corredor, podemos regular a velocidade na qual o plástico flui para as cavidades. Em um molde multi -cavidade, como umMoldagem de injeção de caixas de bandeja de ovo plásticoMolde, onde várias bandejas ou caixas de ovos são produzidas simultaneamente, o sistema corredor foi projetado para distribuir o plástico uniformemente entre todas as cavidades. Isso requer controle preciso da taxa de fluxo e pressão em cada ramo do corredor para garantir que todas as peças tenham qualidade consistente. Se a taxa de fluxo for muito alta em uma cavidade e muito baixa em outra, algumas peças poderão ser compactadas - enquanto outras estão embaladas, resultando em partes com diferentes dimensões e propriedades mecânicas.
2.3. Manter a temperatura plástica
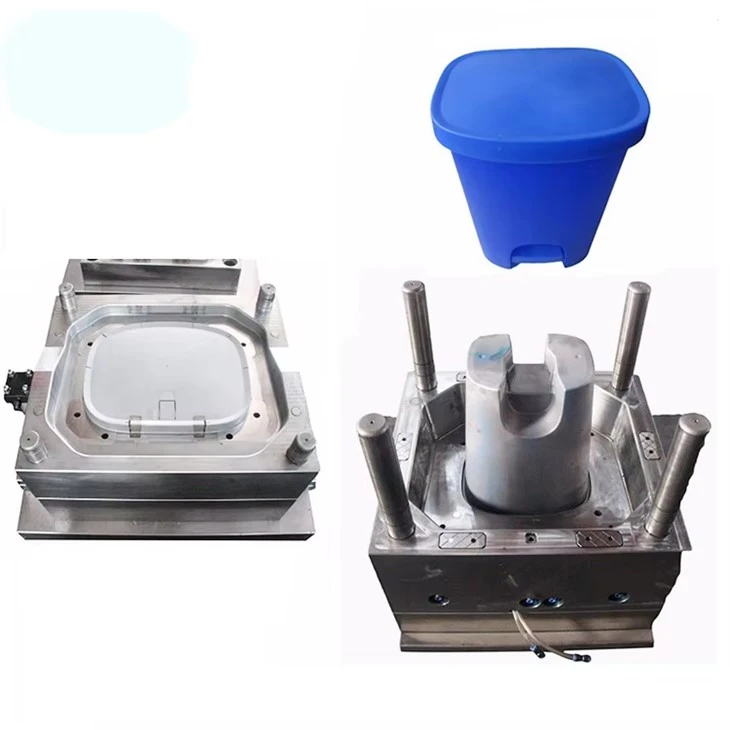
Durante o processo de moldagem por injeção, o plástico fundido perde calor à medida que flui através do corredor. O corredor foi projetado para minimizar essa perda de calor para manter o plástico em um estado fundido até encher as cavidades. Um corredor bem isolado pode ajudar a manter a temperatura do plástico, o que é especialmente importante para plásticos sensíveis às mudanças de temperatura. Por exemplo, em umInjeção de molde de lixo plástico, onde o plástico precisa ter uma boa fluidez para preencher a forma relativamente grande e complexa do lixo, manter a temperatura adequada no corredor é crucial. Se o plástico esfriar demais no corredor, poderá solidificar prematuramente, causando bloqueios e peças defeituosas.
2.4. Compensando o encolhimento
Os materiais plásticos encolhem à medida que esfriam e solidificam após serem injetados no molde. O corredor pode atuar como um reservatório para fornecer plástico adicional às cavidades durante o processo de resfriamento para compensar esse encolhimento. Quando o plástico nas cavidades começa a encolher, o plástico fundido no corredor pode fluir de volta para as cavidades para preencher os vazios. Isso ajuda a garantir que as partes finais tenham as dimensões e densidade corretas. Na produção de peças plásticas de alta precisão, como as usadas nas indústrias automotivas ou eletrônicas, a capacidade do corredor de compensar o encolhimento é essencial para atender aos requisitos rígidos de qualidade.
3. Considerações de projeto para o sistema corredor
Ao projetar o sistema corredor para um molde de injeção de plástico, vários fatores precisam ser levados em consideração.
3.1. Propriedades do material plástico
Diferentes materiais plásticos têm diferentes viscosidades, pontos de fusão e taxas de encolhimento. Por exemplo, o polipropileno tem uma viscosidade relativamente baixa em comparação com o policarbonato. Um sistema de corredor projetado para polipropileno pode precisar ter uma área transversal e comprimento transversal diferente em comparação com um projetado para policarbonato para garantir o fluxo adequado. O ponto de fusão do plástico também afeta o design do corredor, pois um plástico de ponto de fusão mais alto pode exigir melhor isolamento no corredor para manter seu estado fundido.
3.2. Geometria de parte
A forma e o tamanho da parte plástica que está sendo produzida também influenciam o design do corredor. Peças complexas - em forma podem exigir um sistema de corredor mais elaborado para garantir que o plástico fundido possa atingir todas as áreas da cavidade. Por exemplo, uma parte com paredes finas pode precisar de um corredor com uma área cruzada menor para manter uma velocidade de alta fluxo, enquanto uma parte grossa - paredada pode exigir que um corredor maior forneça plástico suficiente.
3.3. Arranjo da cavidade do molde
Em um molde multi -cavidade, o arranjo das cavidades afeta o design do sistema corredor. O corredor precisa ser projetado para distribuir o plástico uniformemente entre todas as cavidades. Os arranjos comuns da cavidade incluem layouts linear, circular e equilibrado ou desequilibrado. Um sistema de corredor equilibrado é preferido para a maioria dos aplicativos, pois garante que todas as cavidades sejam preenchidas simultaneamente e com a mesma pressão, resultando em qualidade de peça consistente.
4. Tipos de sistemas corredores e suas vantagens e desvantagens
4.1. Sistema de corredor frio
Um sistema de corredor frio é o tipo mais tradicional de sistema de corredor. Em um sistema de corredor frio, o corredor é resfriado junto com a parte plástica da cavidade. Depois que a peça é expulsa do molde, o corredor solidificado precisa ser removido da peça, o que pode ser um desperdício de material plástico. No entanto, os sistemas de corredores frios são relativamente simples e baratos de fabricar. Eles são adequados para produção e aplicações de baixo volume, onde o custo do molde é uma grande preocupação.
4.2. Sistema de corredor quente
Um sistema de corredor quente mantém o corredor a uma temperatura constante, para que o plástico no corredor permaneça derretido durante todo o processo de moldagem por injeção. Isso elimina a necessidade de remover o corredor da peça, reduzindo o desperdício de material e melhorando a eficiência da produção. Os sistemas de corredor a quente são mais caros para instalar e manter em comparação com os sistemas de corredores frios, mas são ideais para produção e aplicações de alto volume, onde a qualidade da peça é crítica.
5. Conclusão e chamado à ação
Em conclusão, o corredor em um molde de injeção plástica é um componente vital que executa várias funções, incluindo o transporte de plástico fundido, controlando a taxa de fluxo e a pressão, mantendo a temperatura plástica e compensando o encolhimento. Como fornecedor de moldes de injeção plástica, temos uma vasta experiência em projetar e fabricar sistemas de corredor que são adaptados aos requisitos específicos de nossos clientes. Se você precisa de umMolde de injeção termoplástica de paletes, aMoldagem de injeção de caixas de bandeja de ovo plásticomolde, ou umInjeção de molde de lixo plástico, podemos fornecer moldes de alta qualidade com sistemas de corredor otimizados.
Se você estiver interessado em nossos moldes de injeção de plástico e gostaria de discutir suas necessidades específicas, não hesite em entrar em contato conosco para uma consulta detalhada. Nossa equipe de especialistas está pronta para ajudá -lo a encontrar a melhor solução para seus projetos de moldagem por injeção de plástico.
Referências
- Rosato, DV, & Rosato, DV (2000). Manual de moldagem por injeção. Kluwer Academic Publishers.
- Beaumont, JP (2008). Moldagem de injeção: solução de problemas e solução de problemas. Publicações Hanser Gardner.