

Olá pessoal, se você está no jogo de moldagem de recipientes de plástico, sabe que o ruído não é apenas um incômodo - ele pode prejudicar a segurança do trabalhador, a longevidade do equipamento e até mesmo seus resultados financeiros. Como fornecedor de moldes para recipientes de plástico, lidamos com nossa parcela de lojas barulhentas ao longo dos anos. Investigamos a ciência por trás do ruído e testamos soluções que realmente funcionam, então estou revelando o que você pode fazer para cortar esse barulho sem sacrificar a qualidade do molde.
Primeiro, vamos deixar uma coisa bem clara: de onde vem todo esse barulho de moldagem? Não é apenas ruído aleatório – é uma mistura de choques mecânicos, fluxo de material e flutuações de pressão. Quando você está executando a moldagem por injeção, os culpados mais frequentes são as partes móveis do molde (como o mecanismo de fixação que ejeta os recipientes), a resina plástica atingindo a cavidade do molde em alta velocidade e até mesmo a vibração da própria máquina de injeção. Se você estiver executando moldes maiores, como umMolde do recipiente 1130*1130 plástico(temos exatamente esse tamanho em nossa linha de produtos, confira o linkaqui), a escala dessas partes móveis significa mais espaço para o ruído saltar.
Vamos começar com o que está mais fácil: consertar o lado mecânico das coisas. Muitas pessoas ignoram a manutenção regular, mas os componentes desgastados são uma grande fonte de ruído. Pense nisso: os pinos-guia, as buchas e as placas ejetoras do seu molde se movem centenas de vezes por dia. Se essas peças estiverem secas ou se suas superfícies estiverem arranhadas, elas se desgastarão em vez de deslizarem suavemente, criando aquele guincho agudo e agudo. Aqui está o que fazemos em nossa própria oficina: agendamos verificações semanais de lubrificação para moldes, mas não qualquer lubrificante – usamos graxa antidesgaste formulada especificamente para componentes de moldes de alta tensão. Para moldes maiores, como moldes de plástico para vasos de flores (que têm peças internas mais complexas do que pequenos recipientes para alimentos, consulteMolde plástico para vaso de flores), também adicionamos arruelas amortecedoras de vibração às placas de fixação. Essas pequenas arruelas podem parecer triviais, mas impedem que as placas de metal do grampo batam umas nas outras quando ele fecha, reduzindo o estrondo em quase 10 dB em alguns casos.
A seguir, o ruído da fase de injeção. Quando o plástico derretido é injetado na cavidade do molde em alta velocidade, esse é outro grande gerador de ruído. Se você estiver correndo muito rápido, a resina atingirá as paredes da cavidade como um pequeno furacão, criando turbulência que se transformará em ruído. Mas espere, você não pode simplesmente diminuir a velocidade de injeção e arriscar moldes ruins, certo? Então, como você equilibra isso? Descobrimos que ajustar o perfil de pressão de injeção ajuda muito. Em vez de uma pressão alta única e constante, use um aumento gradual: comece com uma velocidade mais baixa para deixar a resina preencher suavemente as bordas da cavidade e depois aumente a velocidade gradualmente. Por exemplo, com umMolde de recipiente de injeção de plástico(encontre isso aquiMolde de recipiente de injeção de plástico), ajustamos os primeiros 30% do ciclo de injeção para que sejam mais lentos – isso reduz o impacto da resina no molde, reduzindo o ruído em 8 a 12 dB sem afetar o acabamento do recipiente. Outro truque aqui é adicionar bem um slug frio – esta é uma pequena cavidade no final do canal de injeção que captura a primeira resina mais fria. Esse material mais frio fluiria mais devagar e causaria mais turbulência, de modo que o jato frio suavizaria bem o fluxo de resina, reduzindo o respingo barulhento.
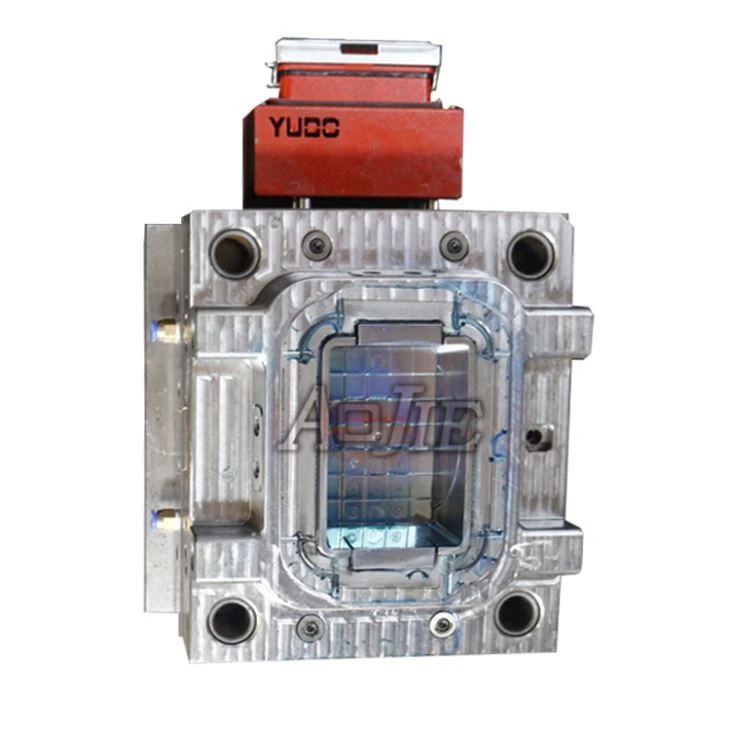
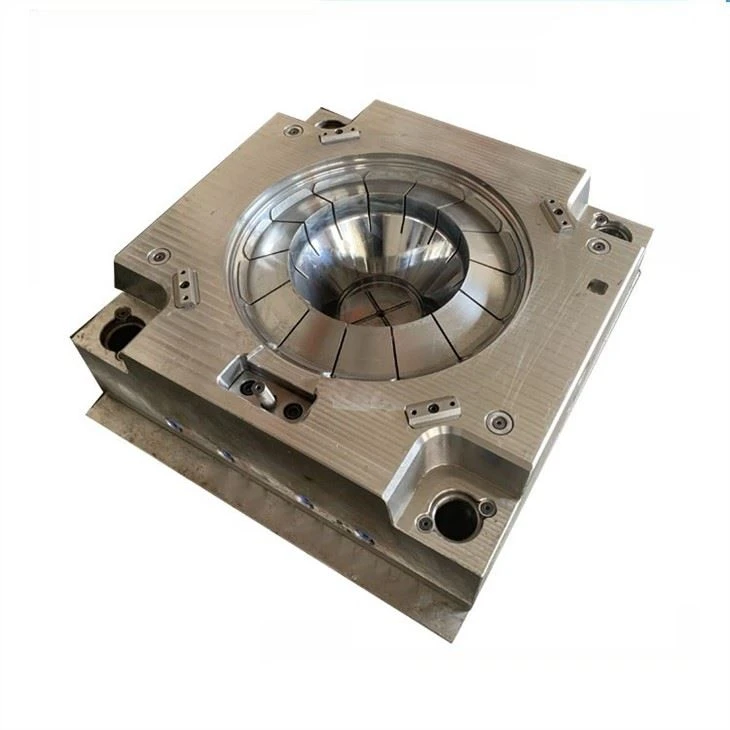
Depois, há vibração da própria máquina de injeção. Muitas lojas ignoram isso, mas a máquina que sacode todo o molde pode amplificar o ruído na área circundante. Como consertar isso? Isole o molde da máquina. Utilizamos suportes de borracha ou espuma entre a base do molde e a placa da máquina injetora. Estas montagens absorvem a vibração da máquina antes de ela ser transferida para o molde, portanto, em vez de todo o molde vibrar, apenas as peças necessárias se movem. Se você estiver executando umMolde de recipiente de injeção de plástico(link para nossa linha completa aquiMolde de recipiente de injeção de plástico), pergunte-nos sobre as opções de montagem com amortecimento de vibração – elas são fáceis de instalar e fazem uma enorme diferença nos níveis de ruído da loja.
E quanto aos tipos de molde específicos? Os recipientes dobráveis são muito populares hoje em dia e seus moldes têm peças articuladas que podem ser extremamente barulhentas – ouvimos muito isso de nossos clientes. Por umMolde de recipiente dobrável de plástico(confira aquiMolde de recipiente dobrável de plástico), o mecanismo de dobradiça é o principal ponto de ruído. Descobrimos que polir as superfícies das dobradiças para obter um acabamento liso e adicionar uma fina camada de lubrificante de silicone de qualidade alimentar entre as peças correspondentes reduz pela metade o ruído estridente da dobradiça. Além disso, ao projetar moldes dobráveis, garantimos que a dobradiça tenha um leve ângulo para que não feche totalmente durante a operação - isso suaviza o impacto, assim como uma porta com um mecanismo de fecho em vez de um mecanismo de batida.
Espere, vamos falar sobre escolhas materiais também. O tipo de resina plástica usada pode afetar o ruído. Algumas resinas são mais rígidas do que outras – resinas rígidas como o PP (polipropileno) fazem mais ruído quando são ejetadas do molde do que as mais macias. Se você estiver trabalhando com resinas rígidas, sugerimos adicionar uma pequena quantidade de aditivo lubrificante à mistura de resina antes da injeção. Isso torna o fluxo do plástico mais suave e a ejeção mais fácil, de modo que, quando os pinos ejetores empurram o recipiente para fora, é um empurrão suave em vez de um estalo.
Agora, vemos um erro comum: pessoas ignorando o alinhamento do molde. Se as metades do molde não estiverem perfeitamente alinhadas, ao fecharem, uma borda baterá antes da outra, criando um barulho alto. Verificamos o alinhamento do molde com um calibrador de folga sempre que configuramos uma nova execução – isso leva cinco minutos e evita aquele ruído irritante de metal contra metal. Para moldes que estão em uso há algum tempo, o desalinhamento pode ocorrer devido ao desgaste, portanto, verificações regulares de alinhamento são fundamentais.
Mas o problema é o seguinte: você não precisa implementar todas essas correções de uma vez. Comece pelos mais fáceis: lubrifique as peças móveis, ajuste a velocidade de injeção e verifique o alinhamento do molde. Essas três etapas geralmente reduzem o ruído em 10 a 15 dB, o que é suficiente para fazer uma diferença notável em sua loja. Se você ainda estiver lidando com muito ruído depois disso, procure amortecimento de vibração e aditivos de resina.
Como fornecedor de moldes para recipientes de plástico, nosso objetivo não é apenas vender um molde - é ajudá-lo a executar uma operação mais tranquila e silenciosa. Se você estiver procurando um molde novo (como aqueles 1130*1130 ou dobráveis) ou quiser solucionar problemas de ruído com o molde que você já possui, entre em contato conosco. Temos uma equipe de especialistas que pode orientar você nas etapas para reduzir o ruído sem comprometer a qualidade de seus contêineres. Esteja você fazendo recipientes de armazenamento de alimentos, vasos de flores ou caixas dobráveis, podemos ajudá-lo a tornar o chão de fábrica mais silencioso e eficiente.
- Smith, J. (2022). "Redução de ruído em moldagem por injeção: melhorias mecânicas e de processo." Jornal de Engenharia Plástica, 48(3), 112-127.
- Lee, S. et al. (2021). "Técnicas de amortecimento de vibrações para componentes de moldes de precisão." Conferência Internacional sobre Tecnologia de Moldes, 19-25.
- Patel, R. (2020). "Dinâmica do fluxo de resina e ruído na moldagem por injeção." Jornal de Processos de Fabricação, 56, 89-96.
- Associação Global de Plásticos. (2023). "Diretrizes de segurança no chão de fábrica: controle de ruído em instalações de processamento de plástico." Relatório da Indústria 2023.